
En el Pacífico colombiano, como en buena parte de las regiones donde la actividad extractiva convive con poblaciones pequeñas, la conversación sobre seguridad industrial suele girar alrededor de lo visible: cascos, arneses, señalización. Hay, sin embargo, una operación repetitiva y poco vistosa que concentra una parte desproporcionada de los accidentes y de las pérdidas en los talleres que atienden a la minería y a los servicios petroleros: el armado de conexiones roscadas en tuberías y herramientas de perforación.
Este artículo explica qué es esa operación, por qué es peligrosa cuando se hace a mano, y qué cambia cuando pasa a hacerse con equipos diseñados para ella.
Una tarea que se repite cientos de veces
Toda columna de perforación o de producción está formada por tubos de unos nueve metros unidos entre sí por roscas. Cada vez que la columna sale del pozo hay que desenroscarlos, y cada vez que vuelve a bajar hay que enroscarlos. En el taller, además, se arman y desarman herramientas de fondo, motores, estabilizadores y barras de peso, cuyas conexiones exigen torques que ninguna persona puede aplicar con las manos.
Para una barra de perforación grande, el torque especificado puede superar las 40.000 libras-pie. Para conseguirlo sin equipo se recurre a llaves de cadena con tubos de extensión, a golpes de maza o a un montacargas tirando de una cuerda. Cualquiera que haya trabajado en un taller de campo ha visto alguna de estas tres cosas.
Una herramienta de fondo sujeta en la mordaza del banco. La reacción del torque la absorbe la máquina, no las personas alrededor.
Cuánta energía hay en una llave tensada
No hace falta calcularlo para entenderlo. Para aplicar decenas de miles de libras-pie con una llave de cadena, alguien tiene que colgarse de un tubo de extensión de dos o tres metros, o enganchar ese tubo a un montacargas. En ese momento, toda la fuerza que se está aplicando está acumulada en un sistema elástico: la cadena, el tubo, la barra y el cuerpo de quien empuja. Nada se mueve, pero todo está cargado.
Cuando la rosca cede, esa energía se libera en una fracción de segundo. La llave salta, el tubo de extensión barre el espacio a su alrededor y la persona que estaba aplicando la fuerza pierde el apoyo. Si la cadena se desprende o se rompe, el resultado es un latigazo. No es una cuestión de fuerza física ni de experiencia: es una consecuencia mecánica que se repite cada vez que se hace de esa manera.
Dónde está el riesgo
El peligro del armado manual no está en el esfuerzo sino en la energía acumulada. Una llave de cadena tensada con un tubo de dos metros almacena energía suficiente para fracturar una mano o una mandíbula si la cadena se suelta o si la rosca cede de golpe. Y la rosca siempre cede de golpe: es la naturaleza de una conexión cónica que se libera después de años apretada.
A ese riesgo se suma el del montacargas usado como herramienta de torque: una cuerda que se rompe bajo tensión, un operador que no ve al ayudante que sostiene la llave, una carga que se desplaza. Ninguno de estos escenarios es hipotético; todos aparecen en los registros de incidentes de la industria.
Tres situaciones que cualquier supervisor reconoce
Vale la pena describirlas, no porque sean raras sino porque son cotidianas.
La barra que no suelta. Una herramienta que trabajó en el pozo, con polvo de roca en la rosca y el calor del turno, no se afloja con el torque de armado. Se agrega extensión, se agrega peso, se golpea. Cuando cede, lo hace de golpe y con toda la fuerza acumulada. El accidente típico es la mano atrapada entre la llave y la barra.
El montacargas como herramienta. Se ata una cuerda o una eslinga a la llave y se tira con el montacargas. El operador del montacargas no ve al ayudante que sostiene la llave; el ayudante no controla la tracción. Cuando la rosca cede, la llave sale disparada en dirección al tiro. Cuando la eslinga se rompe, el resultado es peor.
El armado sin alineación. Dos personas sostienen una herramienta pesada mientras una tercera intenta enroscarla. La conexión entra con ángulo, se traba y alguien mete la mano para corregir. Es el incidente menos grave y el más frecuente, y también el que destruye más roscas.
Lo que cambia con un equipo diseñado para esto
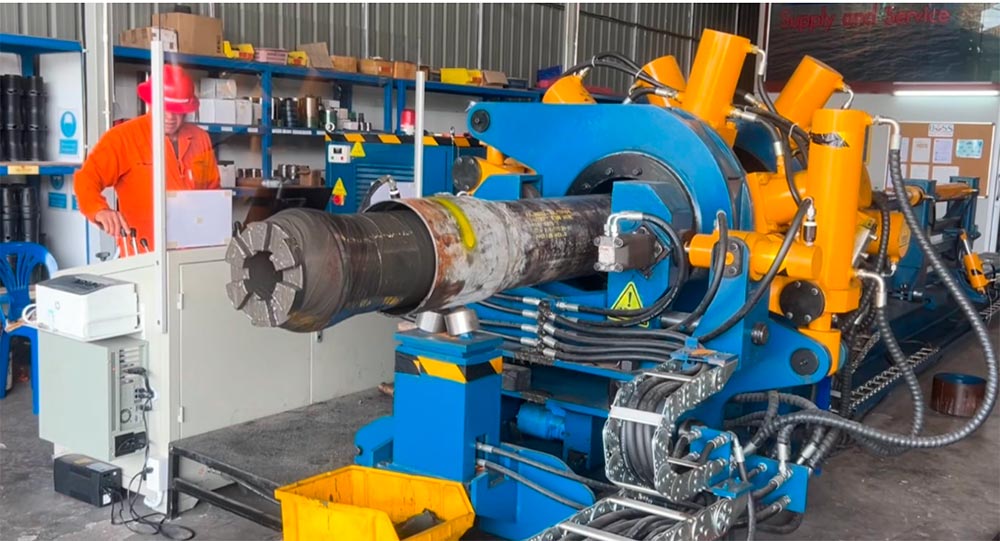
La solución que la industria adoptó hace décadas en los talleres grandes, y que hoy es accesible para talleres medianos, son los bancos horizontales de armado de conexiones roscadas: una mordaza hidráulica sujeta un extremo de la conexión, un cabezal giratorio hace girar el otro, y el torque se aplica y se mide de forma continua hasta llegar al valor que indica el fabricante de la conexión.
El cambio más importante no es de velocidad sino de posición: durante el armado nadie está dentro del radio de la conexión. La energía de reacción la absorbe la estructura de la máquina. El operador está en un tablero, a distancia, mirando un valor de torque en lugar de sosteniendo una llave.
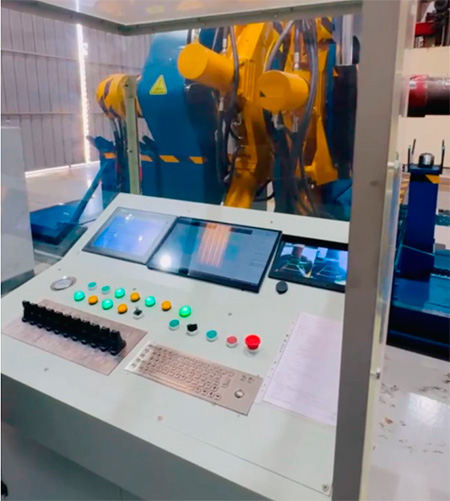
El operador trabaja desde el tablero, fuera del radio de la conexión. Cada operación queda registrada con su torque.
El beneficio que aparece después: la rosca sobrevive
La seguridad justifica sola la inversión, pero hay un segundo efecto que se nota en la contabilidad. Las roscas armadas a golpes o con torques adivinados se dañan: el metal se adhiere y se desgarra, un defecto que se conoce como engrane y que en general no tiene reparación. Cada rosca perdida es un tubo o una herramienta que hay que reemplazar, y en regiones alejadas de los centros de distribución eso significa semanas de espera.
Con un equipo que aplica el torque especificado, a la velocidad correcta y con la conexión alineada, el porcentaje de roscas que se pierden en cada ciclo baja de forma medible. Y el mismo equipo permite desenroscar bajo torque controlado, que es el momento donde más roscas se destruyen cuando se trabaja a mano.
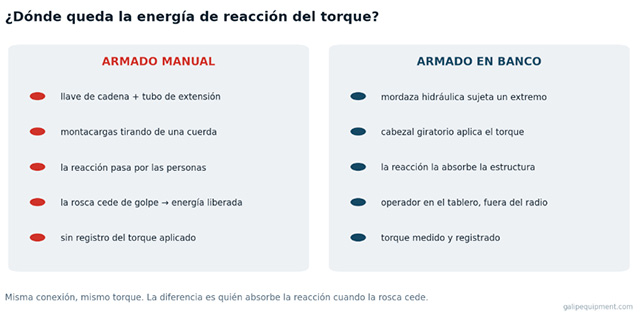
En el armado manual, la energía de reacción pasa por las personas. En el banco, la absorbe la estructura de la máquina.
Qué exige, en la práctica, un sistema de gestión de seguridad
Los sistemas de gestión que usan las operadoras mineras y petroleras, y que trasladan por contrato a sus contratistas, parten de un principio simple: identificar el peligro, evaluar el riesgo y eliminarlo o controlarlo, en ese orden. Controlar significa procedimientos, capacitación y elementos de protección. Eliminar significa cambiar la forma de hacer la tarea para que el peligro deje de existir.
El armado manual de conexiones roscadas es un caso donde el control tiene un techo. Se puede capacitar, se puede exigir guantes y lentes, se puede delimitar una zona. Pero mientras alguien tenga que aplicar la fuerza y estar dentro del radio cuando la rosca cede, el riesgo sigue ahí. Pasar la operación a un banco es la única medida que lo elimina, y por eso es la que los auditores de seguridad de los grandes operadores esperan encontrar en un taller que pretende trabajar para ellos.
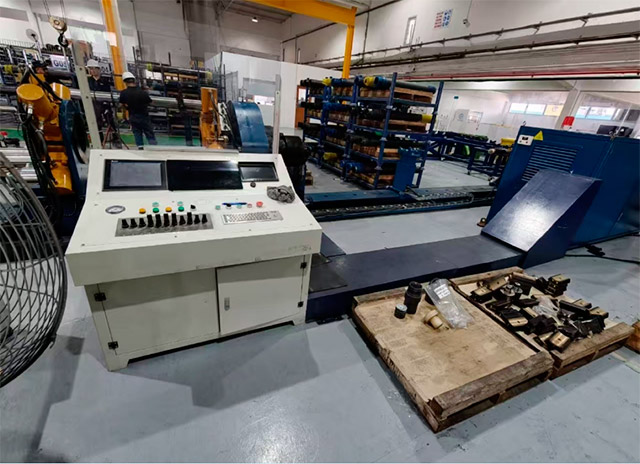
Piso despejado y operador en el gabinete: la zona alrededor de la conexión queda vacía durante el armado, que es exactamente lo que pide cualquier evaluación de riesgo.
Lo que cambia para el supervisor
Con el armado manual, el supervisor solo puede confiar. Con un banco que registra, puede verificar: cuántas conexiones se armaron, a qué torque, en cuánto tiempo y con qué resultado. Esa información vale para la seguridad, porque permite ver dónde se acumulan los problemas, y vale para el cliente, porque convierte una tarea invisible en un informe.
Qué debe saber el operador
Un banco no convierte a cualquiera en experto, y tampoco lo pretende. El operador sigue siendo responsable de tres cosas que ninguna máquina hace por él: verificar que la rosca esté limpia y con la grasa correcta, confirmar que los dos extremos estén alineados antes de que la rosca toque la rosca, y saber cuál es el torque especificado para esa conexión en particular. Lo que el banco hace es aplicar ese torque de manera repetible, medirlo y dejarlo registrado.
Eso cambia el perfil del puesto. Ya no hace falta la persona más fuerte del taller; hace falta la más cuidadosa. Y el registro cambia la relación con el supervisor: en lugar de confiar en que la conexión «quedó bien», puede verlo.
Cuánto cuesta no hacerlo
La comparación que conviene hacer no es la del precio del banco contra el precio de las llaves. Es la del banco contra lo que ya se está pagando sin verlo: las roscas que se pierden en cada ciclo y hay que reponer con semanas de espera, las horas de dos o tres personas por conexión, y el costo de un accidente, que en la mayoría de los casos supera por sí solo la inversión en el equipo, sin contar lo que no tiene precio.
Para un taller que atiende contratos mineros o petroleros, hay un costo adicional: el de no calificar. Cada vez más licitaciones exigen demostrar cómo se ejecutan las tareas de riesgo. Un taller que arma a golpes no tiene nada que mostrar.
Lo que un taller pequeño debería preguntar
No hace falta ser ingeniero para evaluar un equipo de este tipo. Tres preguntas alcanzan. ¿Registra el proceso completo o solo el valor final? Solo lo primero permite saber después si una conexión se armó bien. ¿Qué tan despacio puede girar? Las conexiones grandes se arman a pocas vueltas por minuto, y la velocidad mínima importa más que la máxima. ¿Qué necesita del piso? Los equipos actuales se instalan sobre patas regulables, sin fundación especial ni anclajes, lo cual importa en un taller que no tiene obra civil.
Cómo empezar sin obra civil
Uno de los frenos habituales en talleres de región es la idea de que un equipo así exige una base de hormigón, anclajes y una nave preparada. No es el caso de los bancos actuales: se instalan sobre patas regulables, se nivelan en el lugar y no requieren fundación ni fijación al piso. Lo que sí necesitan es espacio, del orden de una docena de metros de largo por cinco o seis de ancho para trabajar con comodidad, un piso que soporte el peso del equipo y de las herramientas, y alimentación eléctrica para la unidad hidráulica.
Es decir, un galpón como el que ya tiene la mayoría de los talleres. El paso más difícil no es la instalación sino la decisión de dejar de hacer a mano algo que siempre se hizo a mano.
En resumen
Queda una objeción habitual: «nuestro volumen no justifica un equipo». Es una cuenta que conviene rehacer. Un taller que arma veinte conexiones por semana hace mil al año, y en cada una hay una persona dentro del radio de la llave. La probabilidad de que una de esas mil salga mal no depende del tamaño del taller sino del método. Y el costo de la que sale mal tampoco.
El armado de conexiones roscadas es una de esas tareas que la industria hizo a mano durante tanto tiempo que dejó de verla como un riesgo. Sigue siéndolo. Pasarla a un banco diseñado para eso saca a las personas del radio de la conexión y, como efecto secundario, hace que los tubos y las herramientas duren más. Para un taller de región, donde cada reemplazo tarda semanas en llegar, las dos cosas pesan.
La información técnica sobre equipos de enrosque y desenrosque fue aportada por Dezhou Zhuorui Petroleum Machinery, fabricante de bancos hidráulicos para talleres de servicios petroleros y mineros.